
giriiş
Yeni bir kuruluş yaparkenSMT Üretim Hattı, birçok mühendis, yönetici ve hatta tedarik ekibi sayısız zorlukla karşı karşıyadır. İster yeni bir fabrika oluşturuyor, ister üretim hatlarını genişletiyor veya mevcut ekipmanı yükseltiyor olsun, açık ve sistematik bir kontrol listesi verimlilik, kalite ve ölçeklenebilirliği sağlamak için anahtardır.
Bu makale, ön planlama, düzen tasarımı, ekipman seçimi, entegrasyon ve hata ayıklamadan nihai devreye alma işleminden tüm işlemi kapsayan kapsamlı bir SMT üretim hattı kurulum kontrol listesi sunmaktadır. Bu kılavuz, şu anda bir SMT üretim hattı kurmayı veya planlamayı planlayan tüm şirketler için uygundur.

1. Adım: Üretim gereksinimlerini tanımlayın
Ekipman seçmeden önce, SMT üretim hattının elde etmesi gereken hedefleri açıkça tanımlayın:
- Ürün Türü:Ne tür PCB'ler üreteceksiniz? Örneğin, tüketici elektroniği, otomotiv elektroniği veya endüstriyel kontrol panoları
- Üretim hacmi ve parti boyutu:Küçük partilerde yüksek hacimli standartlaştırılmış üretimi veya çoklu çeşitlerin esnek üretimini mi hedefliyorsunuz?
- Bileşen Türü:Üretim, yüksek yoğunluklu ince perdeler bileşenleri, BGA'lar, QFN'ler veya Ultra-Small 0201 pasif bileşenleri içeriyor mu?
Bu adım, her yatırımın işletmeniz ve teknik hedeflerinizle uyumlu olmasını sağlayarak sonraki tüm kararların temelini oluşturur.
2. Adım: Fabrika Düzenini Planlayın
İyi tasarlanmış bir düzen, üretim hattı verimliliğini, döngü süresini ve bakım rahatlığını doğrudan etkiler.
Temel Hususlar
- Uzay Tahsisi:Ekipman, operatör, malzeme taşıma ve gelecekteki genişleme için yeterli alan ayrıldığından emin olun
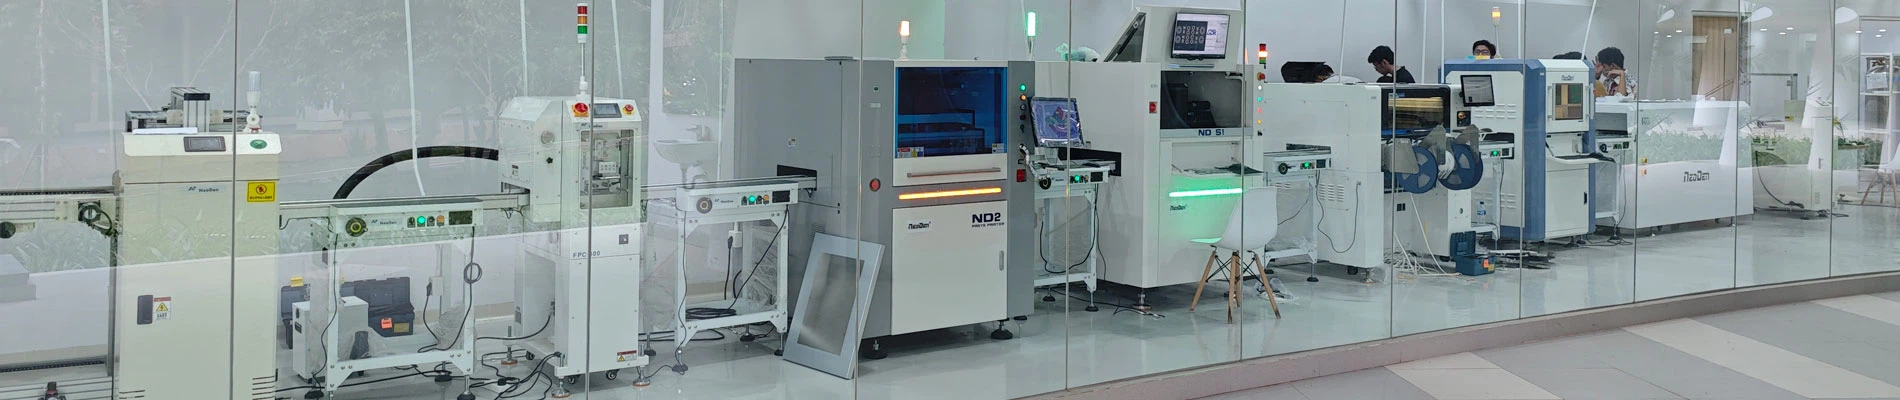
- Proses Sırası:Tipik olarak düzenlenmiştir: Lehim Pastası Yazıcısı →SMTSPI denetimimakine→ Seç ve Yer Makinesi → Geri Çekme Fırını →SMTAOI denetimimakine→ yeniden iş istasyonu
- Ergonomi ve Güvenlik:Çalışma alanları, acil durdurma düğmeleri ve güvenlik pasajları kurun
- Çevre Kontrolü:Uygun sıcaklık ve nemi koruyun ve anti-statik önlemler uygulayın
Düzen simülasyonu için AutoCAD veya SolidWorks gibi yazılımların kullanılması ve yalnızca onaydan sonra uygulanması önerilir.
3. Adım: Uygun ekipmanı seçme
Ekipman seçimi doğrudan üretim hattı verimini ve kapasitesini belirler.
Çekirdek ekipman listesi
| Teçhizat | İşlev | Seçim Önerileri |
| Ekran yazıcısı | PCB pedlerine lehim macunu tam olarak basar | Vakum emme ve otomatik Squegee basınç ayar özellikleri olan modelleri seçin |
| SPI Makinesi | Lehim macun baskısı kalitesini denetler | Daha yüksek hassasiyet için 3D SPI kullanmanızı tavsiye edin |
| Seç ve Yer Makinesi | Tam olarak bileşenleri PCB'lere yerleştirir | Gereksinimlere göre orta hızlı veya yüksek hızlı SMT makinelerini seçin |
| Akıntı fırını | Lehim derzleri oluşturmak için lehim macunu eritin | Isıtma bölgesi sayısına ve soğutma kapasitesine öncelik verin |
| AOI Makinesi | Yerleştirildikten sonra kusurları inceleyin | AOI öncesi öncesi AOI, Reflow AOI veya her ikisinin bir kombinasyonunu seçin |
| Konveyör sistemi | İş istasyonları arasında PCB aktarımını kolaylaştırın | Modüler konveyörler daha fazla esneklik sunarken, sabit konveyörler daha uygun maliyetlidir |
4. Adım: Kesintisiz ekipman entegrasyonunu sağlayın
Ekipman performansı mükemmel olsa bile, uyumsuz arayüzler genel verimliliği önemli ölçüde azaltabilir.
Entegrasyon En İyi Uygulamalar
- Birleşik Arabirim Standartları:Konveyör bant arayüzü uyumluluğunu sağlamak için SMEMA protokolünü benimseyin
- Merkezi Kontrol Sistemi:Veri toplama ve izleme için tüm ekipmanı bir merkezi kontrol sistemine veya MES platformuna bağlayın
- Güç ve Veri Kablosu:Güç kaynağı, hava temini ve ağ hatlarını önceden planlayın
- Yazılım Uyumluluğu:Ekipmanın ortak dosya biçimlerini desteklediğinden emin olun (Gerber, CAD, CSV gibi)
Kurulum ve devreye alma aşaması sırasında, kararlı sistem çalışmasını sağlamak için tedarikçi ile yakın çalışın.
Adım 5: Proses doğrulama ve kalibrasyon
Ekipman kurulduktan sonra, tekrarlanabilirlik ve ürün kalitesini sağlamak için her işlem adımı doğrulanmalıdır.
İşlem doğrulaması için anahtar noktalar
- Lehim macun baskısı: Lehim macun hacmini ve konum karşılanan gereksinimleri doğrulamak için SPI incelemesini kullanın
- Bileşen yerleştirme doğruluğu:Test panolarını çalıştırın ve yerleştirme hatalarını tespit etmek için referans noktalarını kullanın
- Geri Çekme Lehimleme Eğrisi:Fırın sıcaklığını ölçmek için termokuplları kullanın ve optimum lehimleme sonuçlarını elde etmek için parametreleri ayarlayın
- AOI programlama:Doğru bileşen konumlarını ve kabul edilebilir sapma aralıklarını tanımak için AOI sistemini eğitin
Önce bir pilot üretim partisi çalıştırmanız, veri toplamanız ve ardından tam ölçekli üretimle devam etmeniz önerilir.
Adım 6: Tren operatörleri
- Ekipman operasyonu:Operatörler, program yükleme, nozul değişimi ve sorun giderme gibi becerileri yönetmelidir
- Bakım ve bakım:Teknisyenler şablonların nasıl temizleneceğini anlamalı, hareketli parçaları yağlamalı ve sarf malzemelerini değiştirmelidir
- Kalite Yönetimi:Kalite müfettişleri AOI/SPI raporlarını yorumlayabilmeli ve kusur eğilimlerini analiz edebilmelidir
Teori ve pratik egzersizleri birleştiren eğitim kurslarının düzenlenmesi önerilir.
Adım 7: Kaliteli bir izleme sistemi oluşturun
Kararlı çıktıyı korumak için gerçek zamanlı bir izleme mekanizması oluşturulmalıdır.
Önerilen Araçlar
- SPC: Lehim macun hacmi ve yerleştirme doğruluğu gibi kritik metrikleri izleyin
- Mes:İzleme Progrese Durumu, İzlenebilirlik ve OEE (Genel Ekipman Etkinliği)
- Hataya dayanıklı mekanizmalar:İnsan hatalarını azaltmak için barkod tarama ve otomatik program anahtarını kullanın
Bu sistemler anomalileri erken tanımlamaya ve sürekli iyileştirmeyi sağlamaya yardımcı olur.
Adım 8: Bir Bakım ve Teknik Destek Planı Geliştirin
Düzenli bakım, kesinti süresini etkili bir şekilde azaltabilir ve ekipman ömrünü uzatabilir.
Bakım Programı:
| Öğe | Sıklık | Notalar |
| Şablon yazıcıyı temizleyin | Günlük | Baskı kalitesini etkileyen tıkanıklıkları önleyin |
| Yerleştirme kafasını yağlayın | Haftalık | Aşınmayı azaltın ve yerleştirme doğruluğunu iyileştirin |
| AOI kamerasını kalibre edin | Aylık | Doğru kusur tespitini sağlayın |
| Geri çekilme fırın termokuplunu inceleyin | Üç ayda bir | Sıcaklık eğrisi kıvamını koruyun |
Güvenilir tedarikçilerle ortak yedek parçaların stoklanması ve bakım sözleşmelerinin imzalanması önerilir.
Adım 9: Malzeme Yönetimi ve Depo Yapılandırması
Verimli malzeme akışı, darboğazları önemli ölçüde azaltabilir ve genel verimliliği artırabilir.
En İyi Uygulamalar
- Malzemeleri izlemek için bir kanban sistemi veya ERP entegrasyonu kullanın
- Kuru bir dolapta hassas bileşenleri (neme duyarlı IC'ler gibi) saklayın
- Gelen ve giden malzemeleri kaydetmek için malzeme rulolarını açıkça etiketleyin ve barkod tarayıcılarını kullanın
- Mümkün olan otomatik besleyici değiştirici veya akıllı besleme sistemlerini tanıtın
Etkili envanter yönetimi, maddi sıkıntılar nedeniyle üretim kesinti süresini önler.
Adım 10: Resmi lansman ve sürekli optimizasyon
Yukarıdaki adımları tamamladıktan sonra, SMT üretim hattı resmi olarak başlatılabilir.
1. Öncelik öncesi kontrol listesi
- Tüm ekipmanlar test edildi ve normal çalışıyor
- Süreç doğrulaması geçti ve verim oranları standartları karşıladı
- Operatörler eğitim aldı
- Kalite ve güvenlik önlemleri mevcut
- MES/SPC Sistemi veri toplamaya başladı
2. Lansman sonrası optimizasyon
- Sorunları tanımlamak için OEE verilerini analiz edin
- Yalın iyileştirme faaliyetleri yürütmek
- Geri bildirime dayalı işlem akışlarını güncelleyin
Çözüm
Yeni bir SMT üretim hattı oluşturmak karmaşık bir sistem mühendisliği projesidir, ancak bu nihai kontrol listesi ile riskleri en aza indirebilir, başlangıç hızını hızlandırabilir ve uzun vadeli başarı için sağlam bir temel oluşturabilirsiniz.
Sık sorulan sorular
S1: AOI, geri dönme lehimleme makinesinden önce veya sonra yerleştirilmeli mi?
C: Hem Reflow Öncesi AOI'yi (yerleştirme yanlış hizalamasını tespit etmek için) hem de lehimleme sonrası AOI'yi (lehimleme kusurlarını tespit etmek için) yapılandırmanız önerilir, ancak çoğu şirket başlangıçta yalnızca yansımadan sonrası AOI kurabilir.
S2: Modüler konveyör bantları ve sabit konveyör bantları arasında nasıl seçim yapılır?
C: Esneklik ve ölçeklenebilirlik için modüler bir konveyör bant seçin. Sınırlı bütçeler ve istikrarlı gereksinimler için sabit bir konveyör bant uygundur.
S3: SPI makinesi gerekli mi?
C: Yüksek güvenilirlik veya yüksek verim oranları gerektiren uygulamalar için SPI, lehim macun kusurlarının erken tespiti ve hurda oranlarını azaltmak için gereklidir.