
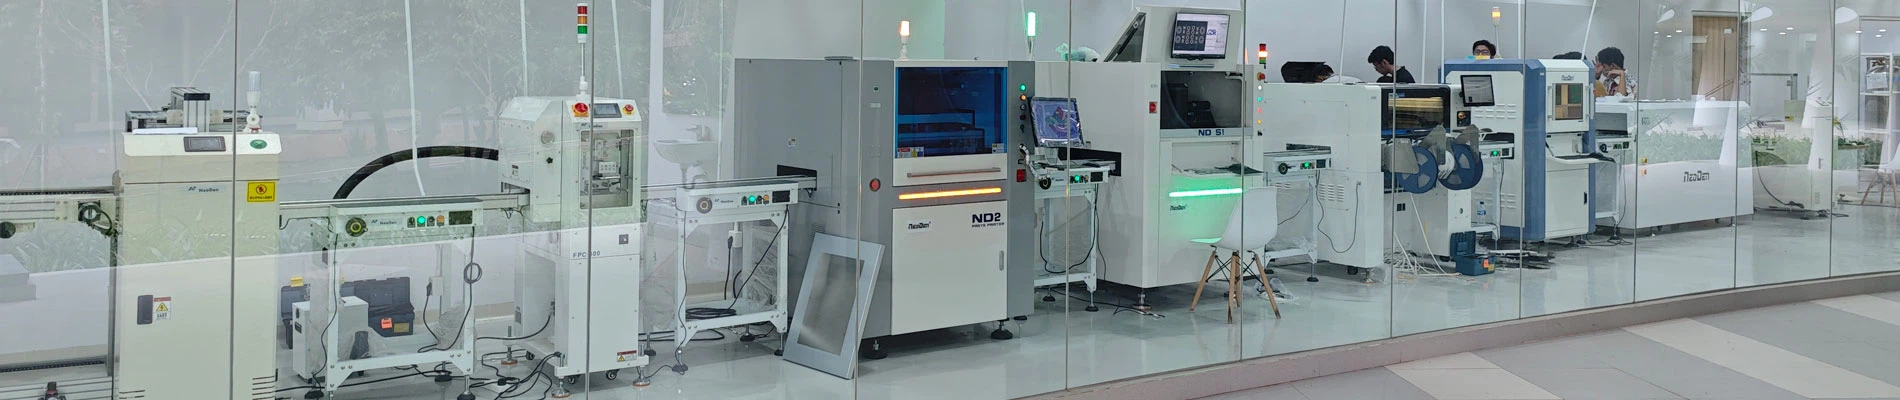
giriiş
Otomotiv elektroniği, tıbbi cihazlar ve havacılık gibi yüksek-güvenilirlik alanlarında PCBA üretiminde hata marjı neredeyse sıfırdır. Yüzde olarak ifade edilen (%99 gibi) geleneksel verim oranları, genellikle binlerce lehim bağlantısı içeren karmaşık çok katmanlı levhalarla uğraşırken artık gerçek süreç kapasitesini objektif olarak ölçememektedir. Endüstri, süreç hassasiyetini ölçmek için bir ölçüt olarak "Milyon Fırsat Başına Kusur"u (DPMO) yaygın olarak kullanıyor. DPMO'yu tek haneli rakamlara kadar kontrol etmek-hatta sıfıra ulaşmak için çabalamak-yalnızca PCBA üretim kapasitesini göstermekle kalmaz, aynı zamanda yüksek-değerli elektronik ürünler için toplu ürün geri çağırma riskinden kaçınmanın tek yoludur.
DPMO'nun Yapısızlaştırılması: Lehimleme Kalitesi Fırsatlarının Bütünsel Bir Bakış Açısıyla Ölçülmesi
DPMO'yu anlamak, "kusur fırsatlarının" kesin bir tanımını gerektirir. Yüksek-yoğunluklu bir PCBA'da her bileşen, her lehim bağlantısı ve hatta her lehim pastası baskı alanı potansiyel bir kusur fırsatı oluşturur. DPMO formülü şu şekildedir: toplam kusur sayısı bölü (toplam ürün sayısı fırsat sayısıyla çarpılır), ardından bir milyonla çarpılır.
Örneğin, 1.500 bileşen ve 4.000 lehim bağlantısı içeren bir iletişim baz istasyonu anakartını ele alalım. Tek bir karttaki toplam kusur fırsatı sayısı 5.500'dür. Bu anakartlardan 1.000 adet üretilmesi durumunda toplam fırsat sayısı 5,5 milyona ulaşacak. Bu temel dikkate alındığında, üretim hattında yalnızca 10 kusur (soğuk lehim bağlantıları veya lehim köprüleri gibi) görülse bile, DPMO değeri 1,81'e ulaşacaktır. PCBA fabrikaları, geleneksel getiri metriklerini milyon-birim düzeyine indirerek, anlık süreç dalgalanmalarını keskin bir şekilde tespit edebilir ve kalite yönetiminin odağını "olay sonrası müdahale"den "süreç-önleme"ye kaydırabilir.
Parametre Telafisi ve Dinamik Müdahale SırasındaLehim Pastası Baskı (SPI) Aşaması
Endüstri istatistikleri, PCBA üretimindeki lehim kusurlarının %60'ından fazlasının lehim pastası baskı aşamasından kaynaklandığını göstermektedir. Sıfıra yaklaşan bir DPMO elde etmek için üç-boyutlu lazerlehim pastası denetimi (SPI)basit bir denetim cihazından kapalı-döngü süreç kontrol merkezine yükseltilmesi gerekir.
Yüksek-güvenilirliğe sahip üretim hatlarıotomatik geri bildirim işleviyle donatılmış SPI sistemlerini tamamen benimsemiştir. SPI sistemi lehim pastası hacmini, alanını, yüksekliğini ve şablon ofsetini gerçek zamanlı olarak izlerken, belirli bir istasyondaki lehim pastası hacminin tutarlı bir şekilde kontrol üst sınırına yaklaştığını (örneğin, standart hacmin %130'una ulaştığını) tespit ederse, sistem, silecek basıncına ve bırakma hızına ince ayar yapmak için tam otomatik yazıcıya otomatik olarak düzeltme komutları gönderir ve böylece bir kusur oluşmadan önce parametre telafisini tamamlar. 01005 ve 0201 gibi mikro bileşenlerin yanı sıra 0,4 mm BGA pedler için şablon açıklıkları, lehim pastası salınım oranlarını %85'in üzerine çıkarmak üzere elektro parlatma veya nano kaplama teknolojisini kullanır ve kaynakta yetersiz lehim ve köprü oluşturma gibi yüksek DPMO oranlarının olası nedenlerini ortadan kaldırır.
Yerleştirme Doğruluğu ve Yeniden Akış Lehimleme Sıcaklık Eğrileri Üzerindeki Katı Kısıtlamalar
Yüksek-değerli PCB'ler genellikle yüksek-yoğunluklu aktif bileşenleri, yerleştirme aşamasında mekanik yer değiştirmeyi ve yerleştirme aşamasında termal gerilimi entegre eder.yeniden akışlı lehimlemekusurların iki temel nedenidir.SMTYerleştirme makineleriX ve Y eksenlerinin hareket doğruluğunun sürekli olarak 1,33 standardının üzerinde kalmasını sağlamak için düzenli CPK (Süreç Yetenek Endeksi) doğrulamasından geçmelidir. Yüksek-katmanlı-sayılı ve kalın-bakır PCB'ler için,yeniden akıtmafırınlehimleme sıcaklık kontrolü kart bazında-yönetilmelidir. Teknisyenler, gerçek kart yüzeyindeki sıcaklıkları ölçmek için çok-kanallı fırın sıcaklık test cihazlarını kullanır ve çok katmanlı seramik kapasitörlerde (MLCC'ler) anlık termal şokun neden olduğu mikro çatlakları önlemek için ısıtma hızını saniyede 1,5 derece ile 2,5 derece arasında sıkı bir şekilde kontrol eder. Sabit-sıcaklık bölgesinde kalma süresinin uzatılmasıyla, kart yüzeyindeki sıcaklık değişimleri 5 dereceye kadar en aza indirilir. Bu, tüm lehim bağlantılarının 50 ila 70 saniye boyunca sıvılaşma çizgisinin üzerinde kalmasını sağlar, metallerarası bileşiklerin (IMC'ler) kalınlığını optimum aralıkta tutar ve soğuk lehim bağlantılarının ve stres kırılmalarının neden olduğu gizli kusurları ortadan kaldırır.
Akıllı Denetim Zincirlerine ve Tam Veri-Akışı İzlenebilirliğine Sahip Kapsamlı Bir Kapalı-Döngü Sistemi
Sıfıra yakın-DPMO'ya ulaşmak, tüm süreci kapsayan bir denetim zinciri oluşturmayı, birbirini tamamlayacak çok-boyutlu donanım cihazlarını kullanmayı ve herhangi bir kusurun bir sonraki süreç adımına geçmesini önlemeyi gerektirir.üretim hattıbir kombinasyonu ile donatılmıştıron-satır AOI'siVe3D Röntgen-ışını sistemleri. AOI yabancı nesnelerin, malzeme uyumsuzluklarının ve yanlış hizalamanın tespit edilmesinden sorumludur; AXI ise BGA'lar ve QFN'ler gibi alt uçtaki bileşenlerdeki boşluk oranını niceliksel olarak değerlendirmek için ambalajın içine nüfuz eder ve lehim bağlantısı başına %10'dan daha az bir boşluk oranı uygular. Tüm denetim ekipmanları birbirine bağlıdır ve tam-kart barkod yönetimi MES (Üretim Yürütme Sistemi) aracılığıyla sağlanır. Bir lehim bağlantısı arızalı olarak işaretlendiğinde PCBA, demiryolu taşıma sistemi tarafından otomatik olarak bir onarım iş istasyonuna yönlendirilir ve sistem arayüzü aynı anda kusurun 3 boyutlu görüntüsünü görüntüler. Uçtan uca veri izlenebilirliği ve kapalı döngü kontrolü- yoluyla, fabrikadan çıkan her kartın eksiksiz ve uyumlu bir üretim sürecinden geçmesini sağlıyoruz.
DPMO metriğini mümkün olduğu kadar sıfıra yakınlaştırmak, modern PCBA üretim tesislerinin teknolojik liderlikten üretim mükemmelliğine ilerlemesi için önemli bir adımdır.

NeoDen hakkında kısa bilgiler
- 2010 yılında 200+ çalışan ve 27,000+ Metrekare ile kuruldu. Standart yönetimi sağlamak ve maliyetten tasarruf etmenin yanı sıra en ekonomik etkileri elde etmek için bağımsız mülkiyet hakları fabrikası.
- NeoDen makinelerinin imalatı, kalitesi ve teslimatı için güçlü yetenekleri sağlamak için kendi işleme merkezine, yetenekli montajcıya, testçiye ve kalite kontrol mühendislerine sahipti.
- Daha iyi ve daha hızlı yerel hizmet ve hızlı yanıt sağlamak amacıyla dünyanın her yerindeki 10000+ kullanıcılara başarılı bir şekilde hizmet vermek amacıyla Asya, Avrupa, Amerika, Okyanusya ve Afrika'da faaliyet gösteren 40+ küresel iş ortağı.
- Daha iyi ve daha gelişmiş gelişmeleri ve yeni inovasyonları sağlamak için toplam 25+ profesyonel Ar-Ge mühendisinden oluşan 3 farklı Ar-Ge ekibi.
- Yetenekli ve profesyonel İngilizce destek ve servis mühendisleri, 8 saat içinde anında yanıt verilmesini ve çözümün 24 saat içinde sağlanmasını sağlar.
- TUV NORD tarafından CE'yi tescil ettiren ve onaylayan tüm Çinli üreticiler arasında benzersiz olanıdır.
- NeoDen, tüm NeoDen makineleri için{0}ömür boyu teknik destek ve hizmetin yanı sıra, kullanım deneyimlerine ve son kullanıcılardan gelen gerçek günlük taleplere dayalı olarak düzenli yazılım güncellemeleri sağlar.