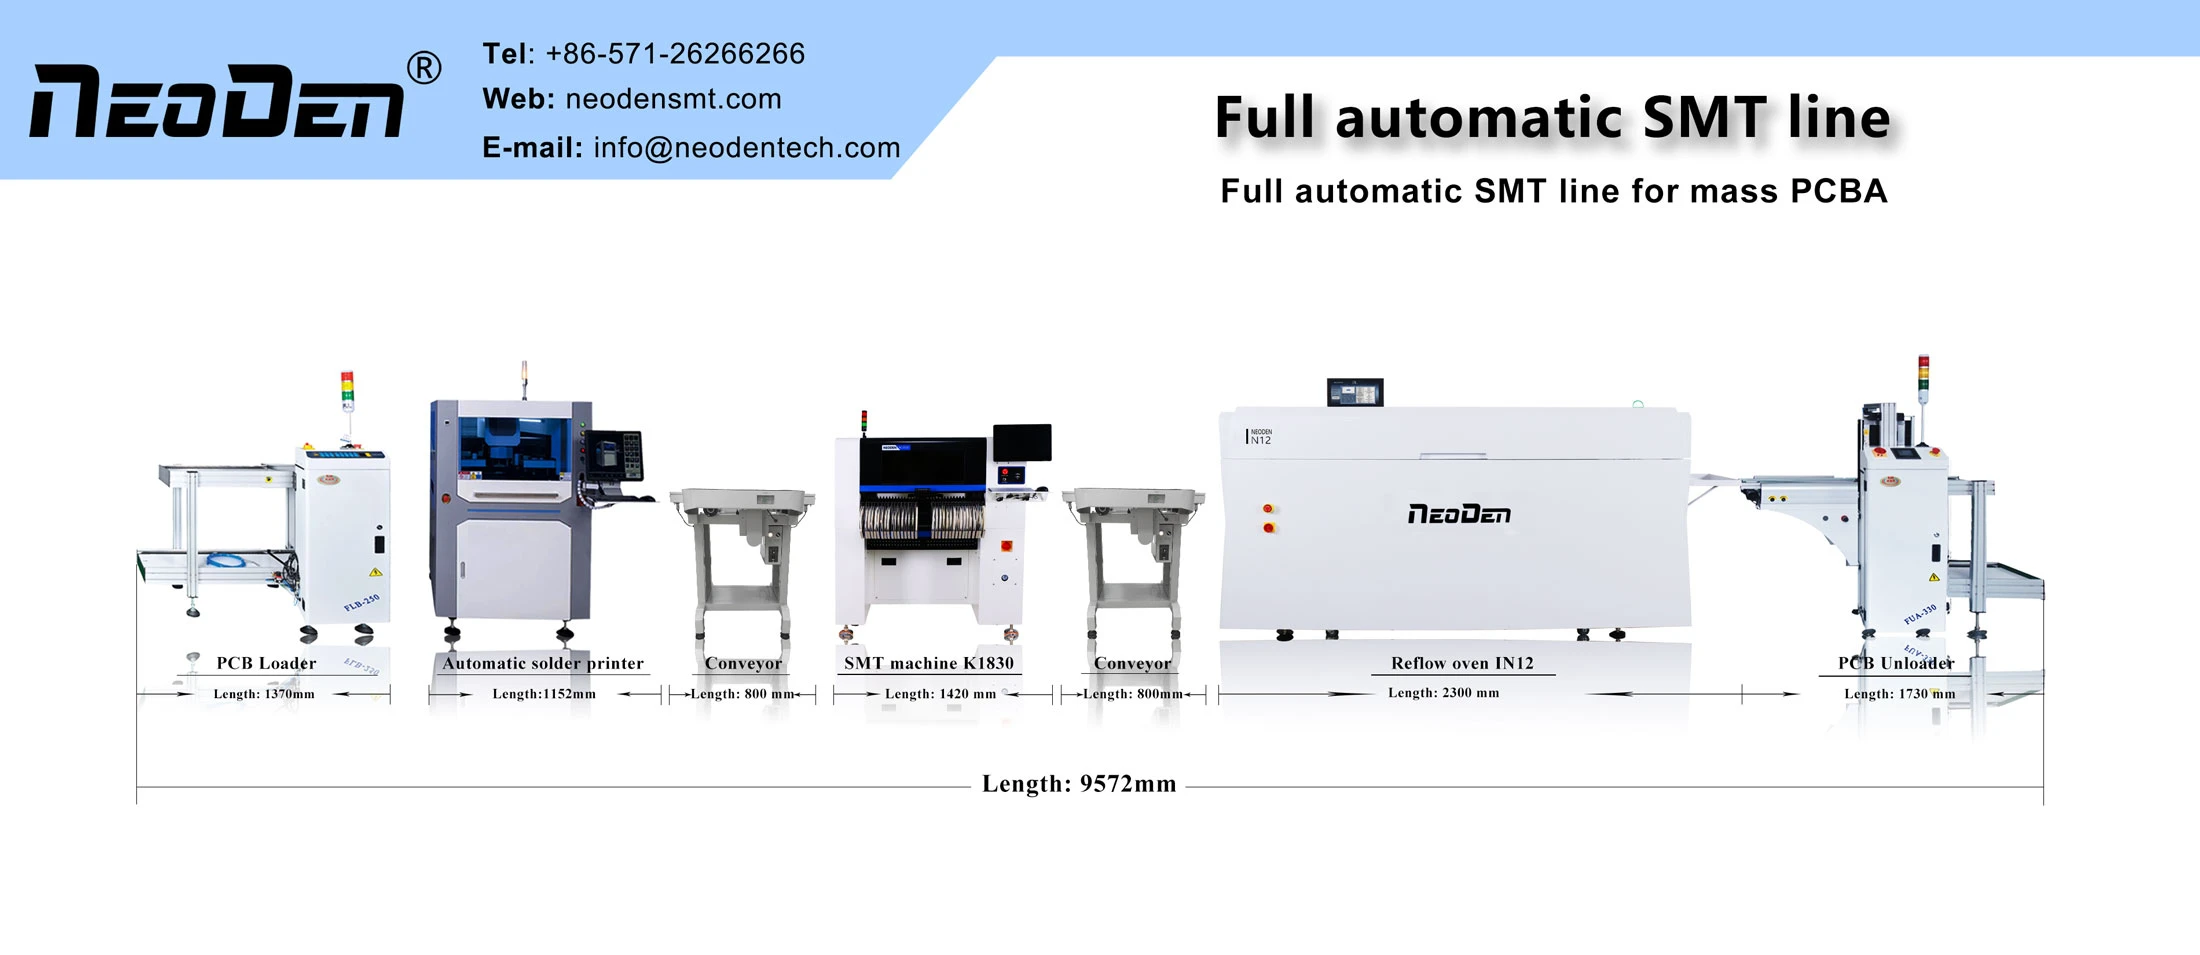
Lehim boncuğu, sıklıkla karşılaşılan bir kaynak hatasıdır.yeniden akışfırınKaynak işleminin hızlı ısıtma işleminde meydana gelen kaynak veya ön ısıtma alanının sıcaklığı çok düşüktür ve kaynak alanına aniden girerse, lehim boncuğu üretmek de kolaydır. Şimdi kalay boncukların yaygın nedenleri aşağıdaki gibi özetlenmiştir.
1. Yeniden akışlı fırın sıcaklık eğrisinin yanlış ayarlanması. Her şeyden önce, ön ısıtma yeterli değilse, sıcaklık veya zaman gereksinimlerini karşılamıyorsa, akı sadece düşük aktivite ve çok az uçuculuk değil, sadece ped ve lehim parçacıklarının yüzeyindeki oksit filmini çıkaramaz, aynı zamanda ayrıca lehim pastası tozu yüzeyine yükselemez, sıvının ıslanabilirliğini iyileştiremez, kalay boncuk üretimi kolaydır. Çözüm, ön ısıtma sıcaklığını 120 ~ 150 ℃'de uzatmaktır. İkinci olarak, ön ısıtma bölgesinin sıcaklığı çok hızlı yükselirse ve düz tepe sıcaklığına ulaşma süresi çok kısaysa, lehim pastasındaki su ve solvent tamamen uçmaz. Reflow kaynak sıcaklık bölgesine ulaştığında, su ve solventin kaynamasına ve kalay boncukların sıçramasına neden olabilir. Bu nedenle, ısıtma hızına dikkat edilmelidir, önceden ısıtılmış lehimin ıslanabilirliği etkilenir, kalay boncuk üretimi kolaydır. Sıcaklık arttıkça, sıvı lehimin ıslanabilirliği önemli ölçüde iyileşecek ve böylece kalay boncuk üretimini azaltacaktır. Ancak reflow kaynak sıcaklığı çok yüksekse bileşenler, baskılı panolar ve tamponlar zarar görür. Bu nedenle, lehimin daha iyi ıslanabilirliğine sahip olması için uygun kaynak sıcaklığı seçilmelidir.
2. Akı etkili olamadı. Akının işlevi, ped ve lehim parçacıklarının yüzeyindeki oksit filmini çıkarmak, böylece sıvı lehim ile ped ve bileşen pimleri (lehim uçları) arasındaki ıslanabilirliği iyileştirmektir. Lehim pastası kaplandıktan sonra yerleştirme süresi çok uzunsa, akının uçması kolaydır, akının oksidasyonu kaybolur, sıvı lehimin ıslanabilirliği zayıftır ve yeniden akış sırasında kalay boncuklar kaçınılmaz olarak üretilecektir. kaynak. Çözüm, 4 saatten fazla lehim pastasının çalışma ömrünü seçmek veya yerleştirme süresini mümkün olduğunca kısaltmaktır.
3. Şablonun açıklığı çok büyük veya ciddi şekilde deforme olmuş. Boncuklar hep aynı yerdeyse, metal plakanın tasarımını kontrol etmek gerekir. Şablon açılış boyutu doğruluğu, ped çok büyük olduğu ve yüzey malzemesinin yumuşak olduğu (bakır şablon gibi) için gereksinimlere uygun değildir, sızıntı macununun ana hatlarının net olmamasına neden olur, birbirini köprüler, bu durum ince aralıklı cihazların ped sızıntısında görülür, yeniden akış kaynağından sonra kaçınılmaz olarak pimler arasında çok sayıda kalay boncuk oluşmasına neden olur. Çözüm, lehim pastasının baskı kalitesini sağlamak, şablon açıklığının boyutunu azaltmak, şablon yapım sürecini sıkı bir şekilde kontrol etmek veya lazer kullanmak için ped grafiklerinin farklı şekil ve merkez mesafesine göre uygun şablon malzemesini ve şablon yapım sürecini seçmektir. Şablon yapmak için kesme ve elektrikli parlatma yöntemi.
4. Yerleştirme basıncıSMT makinesiçok geniş. Çok fazla yerleştirme basıncı, lehim pastasını pedden sıkıştırabilir. Lehim pastası kalın bir şekilde kaplanmışsa, lehim pastasını pedden sıkmak için çok fazla yerleştirme basıncı daha kolaydır ve yeniden akış kaynağından sonra kaçınılmaz olarak kalay boncuklar oluşacaktır. Çözüm, lehim pastasının kalınlığını kontrol etmek ve yama kafasının yerleştirme basıncını azaltmaktır.
5. Lehim pastası nem içerir. Lehim pastasını buzdolabından çıkarır ve doğrudan kapak açık olarak kullanırsanız, sıcaklık farkı büyüktür ve su buharı yoğunlaşır. Yeniden akış kaynağı yapıldığında, kaynar su sıçramasına ve kalay boncuk oluşumuna neden olmak kolaydır. Çözüm şudur: lehim pastası buzdolabından çıkarıldıktan sonra, genellikle 4 saatten fazla oda sıcaklığında tutulmalıdır. Sızdırmazlık silindirindeki pedin sıcaklığı ortam sıcaklığına ulaştıktan sonra tekrar açılıp kullanılabilir.
6. PCB temizliği temiz değildir, bu nedenle PCB yüzeyinde ve delikten lehim pastası kalıntısı. Çözüm, üretim sürecinde operatörlerin ve süreç personelinin sorumluluk duygusunu güçlendirmek, üretim için süreç gerekliliklerini ve çalışma prosedürlerini sıkı bir şekilde takip etmek ve sürecin kalite kontrolünü güçlendirmektir.
7. Temassız baskı veya baskı basıncı çok yüksek. Temassız baskıda, şablon ile PCB arasında belirli bir boşluk vardır. Sıyırıcı basıncı iyi kontrol edilmezse, şablonun altındaki kaynak macununu PCB yüzeyindeki kaynak olmayan alana yapmak kolaydır ve yeniden akış kaynağından sonra kaçınılmaz olarak kalay boncuklar oluşacaktır. Çözüm şudur: Özel bir gereksinim yoksa kontakt baskı kullanılması veya baskı basıncının düşürülmesi uygundur.
8. Akı hatası. Yama yeniden akış kaynak süresi çok uzunsa, lehim pastasındaki lehim parçacıklarının oksidasyonu nedeniyle, akı bozulması, düşük aktivite, lehim pastasının artık akmamasına neden olur, lehim topu üretilir. Çözüm, lehim pastasının daha uzun ömürlü olmasını (en az 4 saat) seçmektir.